Qu'est-ce qu'une machine de vulcanisation ? La réponse courte
Une machine de vulcanisation est une presse qui convertit un composé de caoutchouc non durci en une pièce finie solide, élastique et résistante à la chaleur en appliquant une chaleur, une pression et un temps contrôlés. La machine déclenche la réaction de réticulation à l'intérieur du caoutchouc, normalement via des systèmes de durcissement au soufre ou au peroxyde, et cette réaction est ce qui sépare une feuille de composé façonnable d'un véritable produit en caoutchouc. Si vous envisagez de produire des semelles de chaussures, des joints toriques, des joints, des flexibles ou des supports antivibratoires, la machine de vulcanisation est le cœur de votre ligne de production.
Pensez-y de cette façon : avant la vulcanisation, le caoutchouc se comporte comme de la pâte à modeler molle ; après vulcanisation, il devient un matériau résilient qui absorbe les vibrations, scelle les fluides et survit à la chaleur et aux intempéries. Durant le processus, la plupart des composés durcis au soufre sont maintenus à 140-170 °C , systèmes de peroxyde à 160-200 °C , et des composés spéciaux tels que le FKM et le silicone à 170-250 °C . Une machine qui ne peut pas entretenir ces fenêtres produira des pièces molles, collantes ou cassantes, quelle que soit la qualité du composé.
L'essentiel est simple : votre machine de vulcanisation décide du dimensions finales, dureté, déformation rémanente à la compression et durabilité à long terme de chaque pièce que vous expédiez. Le mélange, le broyage et le préformage existent tous pour alimenter cette étape finale, alors préparez la machine correctement avant de construire le reste du processus autour d'elle.
- Température : 140-250 °C selon le composé et son système de durcissement.
- Pression : généralement 15 à 40 MPa sur la zone de la pièce projetée pendant le durcissement.
- Heure : de quelques minutes pour les joints fins à 40 à 60 minutes pour les blocs épais.
Comment fonctionne la vulcanisation : chaleur, pression et temps
La chimie devient plus facile à comprendre une fois que l’on compare le caoutchouc à un bol de nouilles emmêlées. Dans les composés durcis au soufre, la chaleur brise les anneaux de soufre et crée des ponts entre les chaînes polymères NR, SBR, EPDM ou NBR. Les systèmes au peroxyde établissent plutôt des liens directs carbone-carbone. Le résultat est un réseau tridimensionnel qui confère au caoutchouc son rebond, sa résistance chimique et sa capacité à conserver sa forme sous une charge constante. Les accélérateurs et activateurs de durcissement tels que l'oxyde de zinc et l'acide stéarique contrôlent la rapidité avec laquelle ce réseau se forme, c'est pourquoi la recette du composé est aussi importante que les paramètres de la machine.
Trois variables contrôlent le succès : la température, la pression et le temps. La température détermine la réaction chimique ; la pression chasse l'air et force le composé à pénétrer dans chaque cavité ; le temps détermine dans quelle mesure la réaction se termine. Le caoutchouc sous-durci manque de résistance et rebondit mal ; Le caoutchouc trop durci devient dur et sujet aux fissures.
Le temps de durcissement pratique suit une vieille règle d'atelier d'environ 3 à 5 minutes par millimètre d'épaisseur de caoutchouc solide à des températures de moulage typiques. Un bloc de support antichoc de 12 mm peut donc nécessiter 40 à 60 minutes, tandis qu'un joint de 2 mm durcit en moins de 10 minutes. Les pièces plus épaisses nécessitent également un chauffage plus lent pour éviter les surfaces brûlées et les centres non durcis.
| Méthode de chauffage | Plage de température pratique | Uniformité typique | Idéal pour |
|---|---|---|---|
| Vapeur | 120-180 °C | /-5 °C | Sections épaisses, autoclaves |
| Huile chaude | Jusqu'à 250 °C | /-2 °C | Plateaux nécessitant une uniformité stricte |
| Cartouche électrique | Jusqu'à 300 °C | /-3 °C avec contrôle PID | Petits plateaux, machines à injection |
Principaux types de machines de vulcanisation
Tous les produits en caoutchouc ne peuvent pas être durcis de la même manière. La géométrie de votre pièce, votre volume annuel et votre style de moule vous orienteront vers l'un des quatre types de machines.
Presse de polymérisation hydraulique (moulage par compression)
Le cheval de bataille de l’industrie du caoutchouc. Une ébauche ou une bande non durcie est chargée dans un moule ouvert, le plateau se ferme sous pression hydraulique et la chaleur passe à travers le moule dans le composé. Les presses multi-lumière du jour empilent plusieurs niveaux de moules pour augmenter la production, et comme les moules sont relativement simples, ce type reste le premier choix pour les tampons, les joints, les semelles de chaussures et les joints à usage général. Les deux chiffres d'achat critiques sont la taille et le tonnage des plateaux.
Presse de vulcanisation sous vide
L'air emprisonné provoque des cloques et des coins non remplis, en particulier dans les moules comportant de fines nervures, des cavités profondes ou des inserts métalliques. Une presse de vulcanisation sous vide évacue la chambre avant la fermeture complète du moule, éliminant ainsi la plupart des défauts liés à l'air. Une option conviviale pour l'opérateur dans cette catégorie est un presse à chaud sous vide avec une enceinte complète, une évacuation programmable et un contrôle de température PID sur chaque plateau.
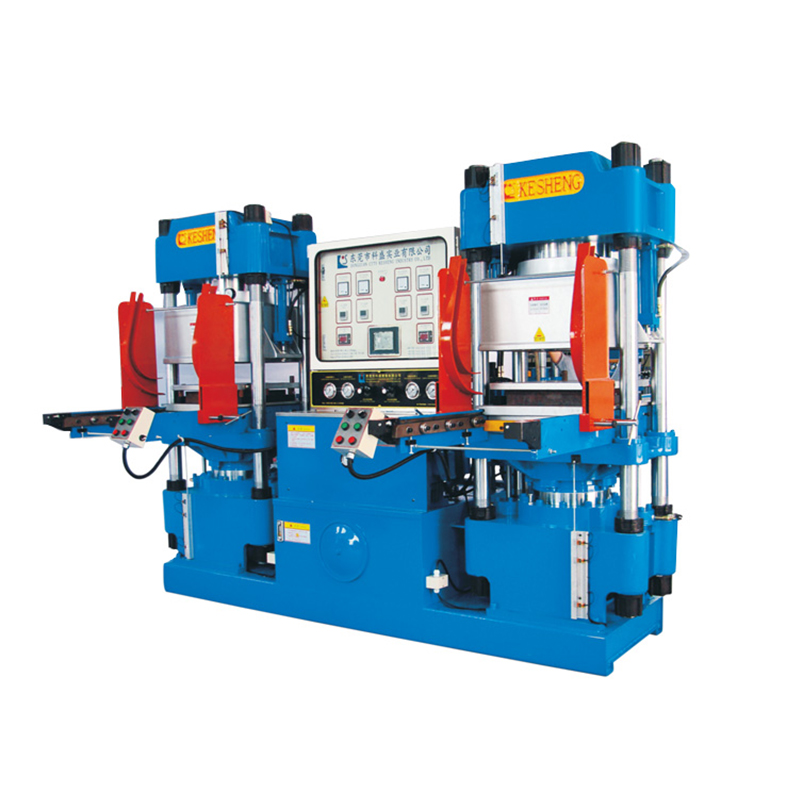 Fabricants et fournisseurs de machines de pressage à chaud sous vide personnalisées Cette machine est une machine de vulcanisation pour divers produits en caoutchouc et en plastique. Il a les fonctions de verrouillage du moule de synchronisation, de pré-automatique... Voir le produit →
Machine de moulage par injection de caoutchouc
Une machine d'injection plastifie le composé dans une unité à vis ou à piston et l'injecte directement dans un moule fermé sous pression. Vous n'avez plus besoin de pré-peser les flans ou d'ouvrir le moule pour les charger, ce qui raccourcit les cycles et réduit le flash. Les machines verticales brillent par leurs pièces en métal collé telles que les joints d'huile et les ressorts pneumatiques ; les machines horizontales conviennent à des moulures plus grandes et à un rendement plus élevé. Les fabricants de joints qui passent de la compression à l’injection voient souvent le coût de la main d’œuvre baisser sensiblement sur les mêmes références. Pour cette raison, notre machine d'injection de caoutchouc verticale ou horizontale est construit avec un changement de matériau rapide et un contrôle de tir reproductible à l'esprit.
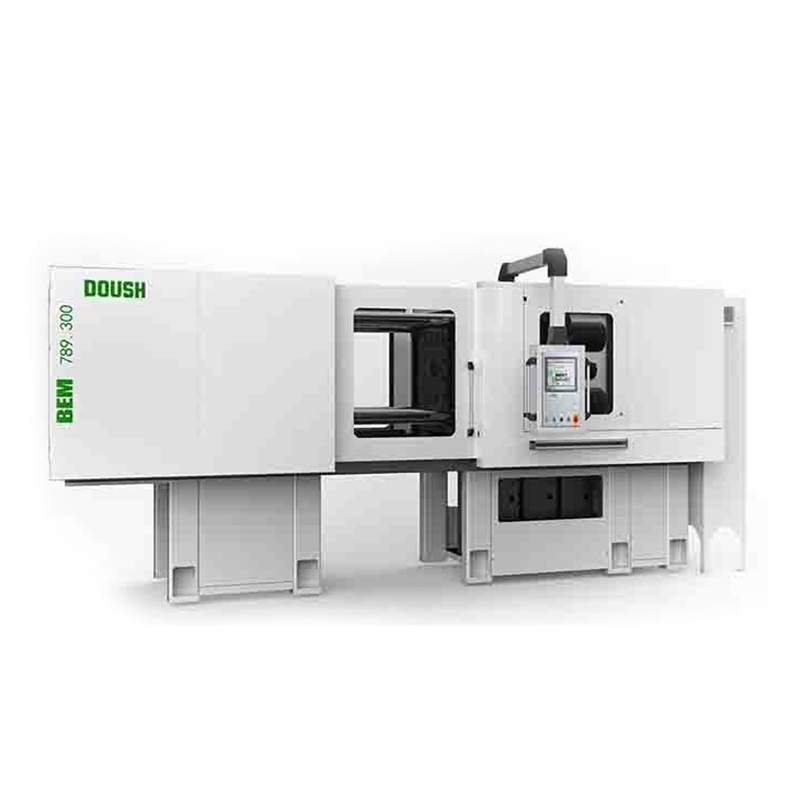 Fabricants et fournisseurs de machines d'injection de caoutchouc verticales/horizontales personnalisées Il s'agit d'une technologie pour la production de produits moulés en caoutchouc. Il est principalement utilisé dans la production de produits moulés en caoutchouc, tels que l'e... Voir le produit →
Autoclaves et lignes de polymérisation continue
Les longs profilés, tuyaux et câbles ne peuvent pas passer entre les plateaux plats. Ces produits durcissent dans des autoclaves remplis de vapeur à haute pression ou sur des lignes continues combinant l'extrusion avec le chauffage par micro-ondes, à air chaud ou par bain de sel. Dans ces systèmes, la vitesse de production est déterminée par la longueur de la zone de chauffage et la précision de son contrôle de température plutôt que par le tonnage de la presse.
| Type de machine | Produits typiques | Caractéristiques des cycles | Principal avantage |
|---|---|---|---|
| Presse à compression | Joints, patins, semelles de chaussures | Minutes par cycle, orienté batch | Faible coût de moulage, flexibilité |
| Presse sous vide | Joints de précision, inserts collés | Un peu plus long en raison de l'évacuation | Moins de défauts d’air, densité constante |
| Machine à injecter | Joints toriques, connecteurs, pièces à gros volume | Cycle de tir et de durcissement rapide | Répétabilité, moins de flash, faible travail |
| Autoclave ou ligne continue | Tuyaux, câbles, profilés | En continu ou par lots | Longues longueurs durcies uniformément |
Comment choisir la bonne machine de vulcanisation
Le choix d'une presse commence à partir de la pièce finie et non à partir d'un catalogue de produits. Répondez à cinq questions avant de demander un devis.
- Quelle est la surface projetée de votre plus grande partie ? Le tonnage de la presse est égal à la surface projetée multipliée par la pression de moulage. Une partie de 400 mm x 400 mm couvre 0,16 m² ; à 25 MPa, il lui faut 4,0 MN, soit environ 408 tonnes. L'ajout d'une marge de 10 à 15 % conduit à une presse de 450 à 500 tonnes.
- Quelle est la température de durcissement maximale dont votre composé a besoin ? Si la fiche technique demande plus de 200 °C, évitez le chauffage à la vapeur à basse pression et choisissez plutôt un chauffage à cartouche électrique ou à l'huile chaude.
- Combien de cavités le moule comportera-t-il ? Les moules multi-empreintes exposent immédiatement toute température inégale du plateau, demandez donc une lecture d'uniformité de la température à la température de travail, et pas seulement au ralenti.
- Vos pièces contiennent des inserts ou nécessitent du vide ? Les joints collés, les joints d'huile et les pièces à ressort pneumatique bénéficient presque toujours de machines à vide ou à injection.
- Quel est votre volume de production par équipe ? Le moulage par compression maintient les coûts d'outillage à un faible niveau ; le moulage par injection permet des économies de temps de cycle et de main d'œuvre lorsque les volumes augmentent.
Ne vous arrêtez pas au prix de référence. Prévoyez un test avec votre propre composé et confirmez comment le fournisseur mesure la température et le parallélisme du plateau avant l'expédition. Nous avons passé plus de 15 ans à construire des mélangeurs, des broyeurs, des préformeurs et des presses de durcissement, et chaque unité que nous livrons est testée pour l'uniformité de la température et la stabilité de la pression avant l'emballage. Si vous ne savez pas quelle catégorie correspond à vos produits, parcourez notre catalogue complet de machines et discutez de vos moules avec notre équipe technique avant de commander.
| Paramètre | Pourquoi c'est important | Que vérifier |
|---|---|---|
| Taille du plateau | Définit les dimensions maximales du moule | Comparez avec votre plus grand moule plus le dégagement |
| Tonnage nominal | Détermine l'épaisseur du flash et la densité de la pièce | Calculer à partir de la zone projetée ; demander un rapport de test |
| Plage de température | Doit couvrir la fenêtre de traitement de votre composé | Confirmer la limite supérieure avec la marge de chauffage |
| Uniformité de la température | Affecte la cohérence du cycle et le taux de rejet | Demandez une mesure en 9 points à la température de travail |
| Lumière du jour et accident vasculaire cérébral | Détermine la hauteur du moule et l'espace de démoulage | Mesurez par rapport à votre moule le plus épais |
| Système de contrôle | Stocke les recettes de remèdes et protège la qualité | Recherchez une IHM avec minuteries, alarmes et enregistrement des données |
| Matériel de sécurité | Prévient les blessures lors du chargement et du démoulage | Vérifiez les commandes bimanuelles, les protections et les barrières immatérielles |
Où les machines de vulcanisation sont utilisées : exemples industriels
Les machines de vulcanisation apparaissent dans toutes les industries de produits en caoutchouc. Le fil conducteur est le besoin d’élasticité, de performances d’étanchéité et de résistance à la chaleur ou aux intempéries dans des conditions de service réelles.
- Semelles de chaussures en caoutchouc et chaussures de sport : les usines de chaussures traitent les semelles extérieures en caoutchouc contre les semelles intermédiaires en EVA, et les machines multi-stations maintiennent la ligne en marche. Beaucoup utilisent notre machine de moulage par presse à semelles en caoutchouc entièrement automatique
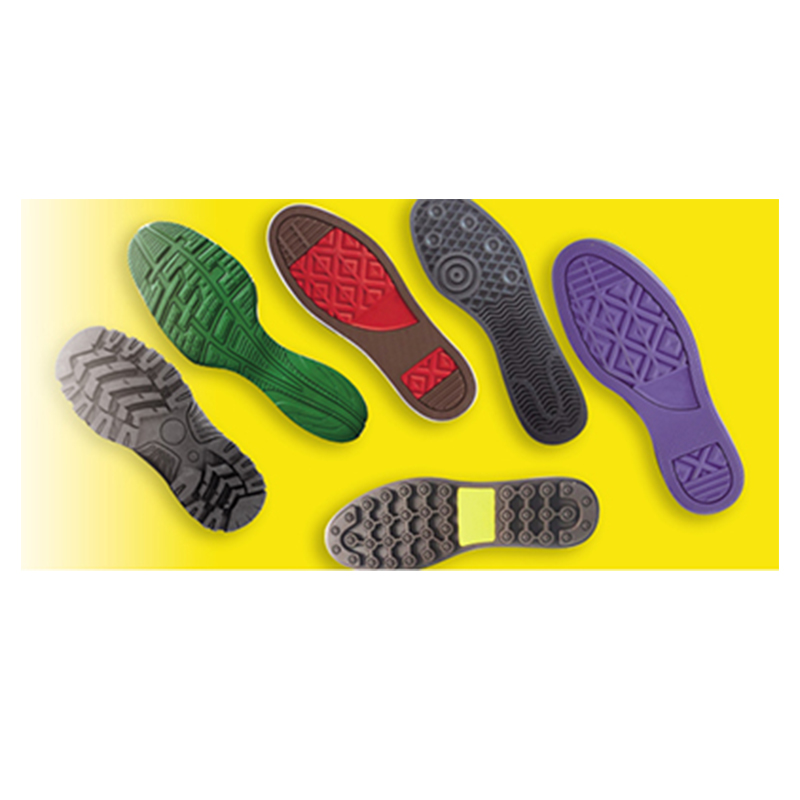 Fabricants de machines de moulage par presse pour semelles en caoutchouc entièrement automatiques personnalisées, fournitures Machine de formage de presse à chaud pour semelles en caoutchouc entièrement automatique Description du produit1. Le moule coulissant automatique et la structure de rotation du moule peuvent être rouges... Voir le produit → pour durcir plusieurs semelles par cycle avec une répartition uniforme de la pression.
- Joints toriques et joints : ces petites pièces reposent sur un contrôle strict de la température et une fermeture précise du moule ; les presses à vide et les machines à injection dominent cette catégorie.
- Joints d'huile et ressorts pneumatiques : les inserts métalliques sont chargés, le caoutchouc est injecté ou moulé par compression autour d'eux et la liaison se forme au cours du même cycle de durcissement.
- Tuyaux, profilés et isolation des câbles : des lignes continues ou des autoclaves remplacent les presses plates.
- Supports et rouleaux antivibratoires : les sections épaisses exigent des cycles longs et des gradients de température prudents.
- Articles de sport tels que balles de tennis : le noyau sphérique subit un durcissement thermique avant l'étape d'emballage du feutre, et des lignes complètes existent pour gérer ce processus.
Après durcissement, la plupart des pièces moulées présentent encore des bavures au niveau de la ligne de joint. Le détourage à la main ou le culbutage dans une chambre d'ébavurage cryogénique nettoie la pièce sans endommager sa surface d'étanchéité. Planifiez cette étape de finition en même temps que la sélection de la presse, car le volume de flash dépend de la conception du moule et de la précision de la presse.
Sécurité et maintenance : ce que tout responsable de production devrait savoir
Une machine de vulcanisation combine une chaleur élevée, une force hydraulique importante et de grands plateaux mobiles. Lorsqu'il est respecté, il offre des années de service sans problème ; lorsqu'elle est ignorée, elle peut blesser les opérateurs et ruiner la production en une seule équipe.
Les essentiels de sécurité pour chaque ligne de presse
- Installez des boutons de commande à deux mains ou des barrières immatérielles afin que la presse ne puisse pas se fermer pendant qu'un opérateur pénètre dans le moule.
- Utilisez les procédures de verrouillage/étiquetage avant que quiconque nettoie les plateaux ou change de moule.
- Remplacez les flexibles hydrauliques dès les premiers signes d'usure. Un fin jet d’huile s’échappant sous pression peut pénétrer dans la peau et nécessite des soins médicaux immédiats.
- Portez des gants résistants à la chaleur et une protection du visage approuvés lors du chargement des flans et du retrait des pièces durcies.
- Gardez la zone du moule exempte d'outils et de restes de composés, et ne désactivez jamais un interrupteur de sécurité pour gagner quelques secondes.
Un rythme de maintenance pratique
- Vérifiez mensuellement le parallélisme des plateaux avec un comparateur et conservez-le à l'intérieur. 0,05 mm par mètre ; les plateaux déformés créent une épaisseur de pièce inégale.
- Mesurez la température du plateau sur neuf points tous les trois mois ; s'attendre à un écart à l'intérieur /-3 °C à la température réglée.
- Remplacez l'huile hydraulique et les filtres dans les délais prévus, généralement tous les 2 000 heures de fonctionnement , et inspectez la présence d'eau ou de saleté dans le réservoir.
- Calibrer les capteurs de température tous les six mois ; un capteur à la dérive gaspille plus de matière que la plupart des pannes mécaniques.
- Inspectez les cartouches chauffantes, les conduites d’huile et les joints de vapeur pendant la liste de contrôle de démarrage du quart de travail.
- Testez les commandes bimanuelles, les barrières immatérielles et les arrêts d’urgence chaque semaine et conservez un enregistrement écrit.
Suivez ce rythme et une presse bien construite devrait fonctionner pendant 15-20 ans . D'après notre expérience, les pannes prématurées sont dues à l'achat uniquement sur la base du prix, au fait de sauter le contrôle d'uniformité de la température ou de laisser l'huile hydraulique se dégrader. Informez votre fournisseur de votre composé, de votre moule et de votre modèle de changement de vitesse, et vous recevrez une machine qui répond toujours à votre objectif de qualité cinq ans après l'installation.
Foire aux questions sur les machines de vulcanisation
Quelle est la différence entre une presse de vulcanisation et une machine de moulage par injection de caoutchouc ?
Une presse de vulcanisation, c'est-à-dire la presse à compression classique, durcit une ébauche pré-placée à l'intérieur d'un moule ouvert. Une machine d'injection plastifie le composé et l'injecte d'abord dans un moule fermé, puis le durcit. L'injection donne des cycles plus courts, moins de bavures et un meilleur remplissage des cavités, mais ses moules coûtent plus cher et la configuration est plus complexe.
Quelle température et pression une machine de vulcanisation doit-elle atteindre ?
La plupart des composés de caoutchouc durcissent entre 140 et 200 °C ; Les qualités FKM et silicone peuvent nécessiter jusqu'à 250 °C. La pression de moulage typique sur la zone de la pièce projetée est 15-40 MPa , avec des pièces plus épaisses ou plus complexes nécessitant un tonnage plus élevé.
Combien de temps faut-il au caoutchouc pour vulcaniser dans une presse ?
La règle générale est 3 à 5 minutes par millimètre d'épaisseur solide, ajustée à la courbe de durcissement du composé. Un joint fin peut durcir en 4 à 8 minutes, tandis qu'un support épais peut durer 40 à 60 minutes. Confirmez toujours avec un test de durcissement au rhéomètre pour votre composé spécifique.
Pourquoi devrais-je utiliser une presse de vulcanisation sous vide ?
Le vide élimine l'air de la cavité du moule avant la fermeture complète. Cela signifie moins de cloques, un meilleur remplissage des coins et une densité plus constante, ce qui est important pour les joints, les inserts collés et les pièces à géométrie complexe.
Une seule machine peut-elle vulcaniser différents composés de caoutchouc ?
Oui, à condition que la température maximale de la machine couvre la fenêtre de durcissement de chaque composé. Séparez les matériaux durcis au soufre et au peroxyde en nettoyant le moule entre les lots, et passez d'une presse à l'autre plutôt que d'utiliser des matériaux incompatibles le même jour sans un nettoyage approfondi.
Qu'est-ce qui raccourcit la durée de vie d'une machine de vulcanisation ?
Les coupables habituels sont le fonctionnement au-delà du tonnage nominal, l'utilisation de températures de plateau inégales sans correction, l'ignorance de l'état de l'huile hydraulique et l'omission des contrôles de parallélisme. Une routine d'entretien programmée basée sur les heures de fonctionnement, et non sur les mois civils, est l'assurance la moins chère que vous puissiez souscrire.

