Machine de mélange de caoutchouc : l'équipement qui décide de la qualité des lots avant d'atteindre le moule
Si vous produisez des joints en caoutchouc, des joints toriques, des semelles de chaussures, des tuyaux ou des composés destinés à l'extrusion, une pièce finie échoue rarement à cause de la presse ou du moule. Cela échoue parce que le mélangeur de caoutchouc a livré un composé incohérent. La baisse de la résistance à la traction, la dérive de la déformation rémanente, les marques d'écoulement en surface et la porosité cachée remontent toutes à la salle de mélange.
Un malaxeur de caoutchouc effectue trois tâches en un seul cycle. Il incorpore des charges, des activateurs et des adoucissants dans le polymère ; il les disperse uniformément ; et il plastifie la masse en un matériau traitable. La machine contrôle la force de cisaillement, la température et le temps de mélange, qui déterminent ensemble la qualité de la dispersion, la sécurité contre le grillage et la cohérence d'un lot à l'autre.
La référence de production pratique pour un composé bien mélangé est un écart de viscosité Mooney de ± 5 unités entre les lots et un indice de dispersion de 4 ou plus sur l'échelle standard de 10 points. Si votre mélangeur ne peut pas contenir ces chiffres, aucune presse, extrudeuse ou système de durcissement en aval ne le compensera.
Pétrin ou broyeur ouvert : quel mélangeur de caoutchouc appartient à chaque étape du processus ?
La première décision d’achat concerne le type de machine. La plupart des usines de produits en caoutchouc ont besoin à la fois d'un malaxeur sous pression et d'un mélangeur à deux rouleaux, car elles gèrent différentes étapes du même processus plutôt que de rivaliser pour le même travail.
Pétrin sous pression : le malaxeur primaire
Le malaxeur sous pression est la bête de somme pour la production de mélanges maîtres. Le caoutchouc et les ingrédients sont chargés dans une chambre fermée et une paire de rotors pétrit le matériau sous la pression d'un vérin pneumatique. La conception fermée contrôle la poussière, stabilise la température et crée le cisaillement élevé nécessaire pour briser les chaînes de polymère et disperser les charges noires ou blanches de carbone. Les rotors à deux ailes sont le choix courant pour les articles en caoutchouc en général ; les rotors à quatre ailes modifient le profil de cisaillement et raccourcissent le temps de cycle pour de nombreux composés.
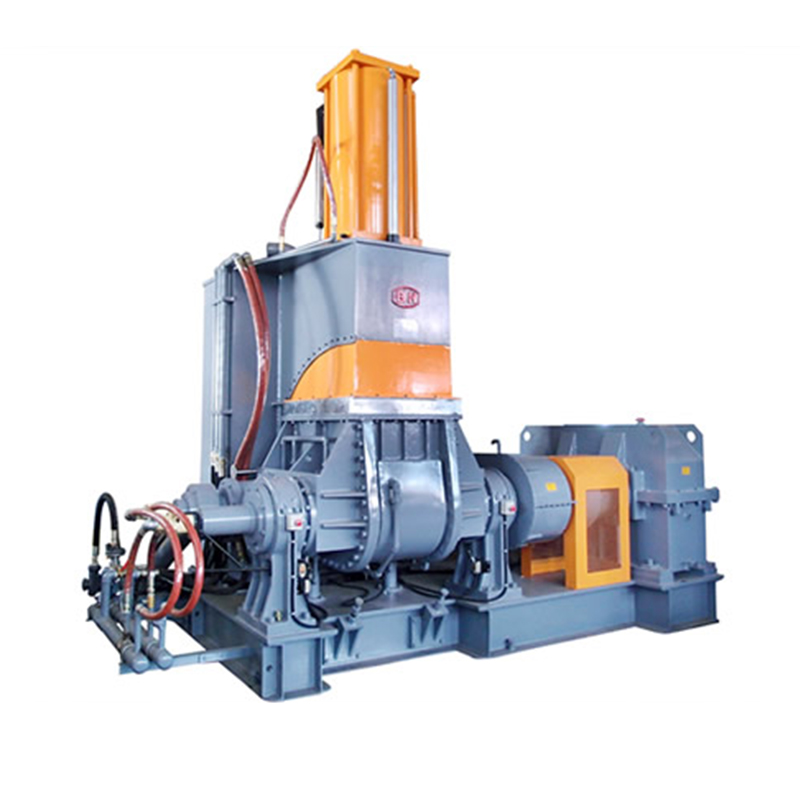 Pétrin sous pression pour le mélange de caoutchouc Masterbatch Cette machine fermée fournit le cisaillement élevé nécessaire pour disperser les charges et briser les chaînes polymères. Il stabilise la température et contrôle la poussière, ce qui le rend essentiel pour produire un mélange maître cohérent avant le broyeur à deux rouleaux. Voir le produit →
Broyeur à deux rouleaux : finition et ajout curatif
Le broyeur à deux rouleaux gère la deuxième étape. Le composé est pressé entre deux rouleaux contrarotatifs et coupé, plié et mélangé à plusieurs reprises à une température plus basse. C'est là que le soufre et les accélérateurs sont ajoutés, car ces ingrédients doivent rester en dessous de leur seuil de grillage jusqu'à ce que le composé atteigne le moule ou l'extrudeuse. L'usine produit également une feuille uniforme qui alimente des équipements en aval tels qu'une extrudeuse ou un préformeur à alimentation froide.
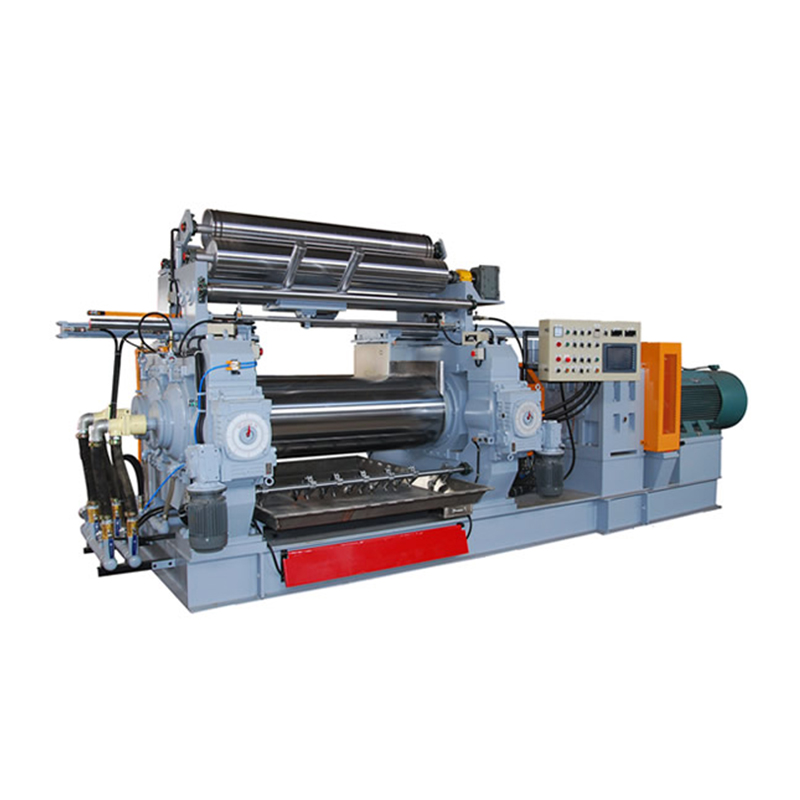 Mélangeur à deux rouleaux pour la feuille composée finale Après le mélange maître, du soufre et des accélérateurs sont ajoutés sur ce broyeur dans des conditions contrôlées pour éviter la brûlure. Il produit une feuille uniforme pour les extrudeuses en aval et ses spécifications affectent directement la qualité finale. Voir le produit →
| Caractéristique | Pétrin sous pression | Mélangeur à deux rouleaux |
|---|---|---|
| Chambre de mélange | Fermé et sous pression | Rouleaux ouverts, atmosphérique |
| Rôle principal du processus | Mélange maître | Addition curative et mise en feuille |
| Contrôle des poussières et des fumées | Bien | Modéré |
| Formulaire de sortie | Lot de vidage | Feuille ou bande |
| Taille typique | Chambre de 10 à 110 L | Diamètre du rouleau 16 à 26 pouces |
| Risque de pincement | Faible | Élevé ; nécessite un frein et des protections |
Six spécifications qui déterminent si une machine à mélanger le caoutchouc fonctionnera pour vous
Deux machines peuvent paraître identiques dans une brochure et néanmoins fonctionner différemment dans votre usine. Comparez ces six spécifications en détail avant de signer la commande.
| Spécification | Ce que cela affecte | Gamme pratique |
|---|---|---|
| Volume de la chambre | Taille et débit des lots | 10 à 55 L pour la plupart des usines |
| Facteur de remplissage | Dispersion, échauffement, temps de cycle | 0,70-0,85 |
| Vitesse du rotor | Taux de cisaillement et efficacité du mélange | 30 à 60 tr/min |
| Puissance du moteur | Couple pour les composés riches en charges ou rigides | 40 à 90 kW par chambre de 55 L |
| Pression du bélier | Incorporation et compactage des fillers | 0,4 à 0,8 MPa |
| Système de refroidissement | Sécurité contre les brûlures et temps de cycle | Veste refroidie à l'eau et refroidissement du noyau |
Discutez de votre composé actuel avec le fournisseur. Si vous traitez des composés à haute viscosité tels que le NBR au-dessus de 60 Shore A, ou si vous utilisez une charge importante de noir de carbone, choisissez un moteur situé à l'extrémité supérieure de la plage de puissance et vérifiez que les canaux de refroidissement sont dimensionnés pour un travail posté continu.
Pourquoi deux usines avec le même mélangeur de caoutchouc obtiennent des résultats différents
Deux usines peuvent utiliser le même modèle de malaxeur tout en produisant des composés de qualité différente. La différence vient de la discipline du processus : facteur de remplissage, température de décharge, séquence de mélange et précision du pesage. Ces quatre facteurs expliquent la plupart des défauts de mélange observés dans une production normale.
| Problème | Cause typique | Solution pratique |
|---|---|---|
| Brûlure (pré-durcissement) | Température de décharge trop élevée ou cycle trop long | Réduire la vitesse du rotor ; température de l'eau de refroidissement inférieure ; raccourcir le cycle |
| Mauvaise dispersion | Faible fill factor, low ram pressure, short mixing time | Augmenter le poids du lot ; augmenter la pression du bélier ; prolonger le temps de mélange |
| S'en tenir aux rotors | Haute température, faible facteur de remplissage, certaines qualités de polymères | Baisser la température du lot ; ajuster le facteur de remplissage entre 0,75 et 0,80 ; ajouter un agent de démoulage |
| Variation d'un lot à l'autre | Erreur de pesée manuelle, dérive de température | Utiliser le dosage automatique de petits produits chimiques ; calibrer les capteurs de température |
La précision du pesage est la base. Une erreur de 1 à 2 grammes dans un agent de durcissement peut modifier suffisamment le taux de vulcanisation pour transformer un lot entier en ferraille. Les usines qui s'appuient encore sur le pesage manuel peuvent éliminer ce risque grâce à une ligne de pesage et d'alimentation automatisée ; le équipement en amont du mélangeur L'article sur ce site explique la disposition typique.
Adaptez le malaxeur de caoutchouc à votre gamme de produits, pas seulement à la brochure
Le bon package de mélange dépend des produits que vous fabriquez. Voici comment les équipements de mélange sont généralement sélectionnés pour quatre catégories courantes de produits en caoutchouc.
Semelles EVA et caoutchouc
Les usines de semelles de chaussures utilisent un pétrin pour préparer le mélange maître à une température étroitement contrôlée, puis utilisent un broyeur ouvert pour retirer le matériau destiné au moulage. Les composés EVA nécessitent une fenêtre de température étroite car les réactions de réticulation et de moussage sont sensibles à l’histoire thermique. Le contrôle de la température compte plus que la vitesse du rotor pour cette application.
Joints toriques et joints
La production de joints toriques et de joints nécessite une fine dispersion de charge car les agglomérats non dispersés deviennent des chemins de fuite dans le produit moulé. Utilisez un malaxeur avec un facteur de remplissage proche de 0,80, maintenez la pression du piston à l'extrémité supérieure, puis alimentez le lot vers un préformeur de précision à alimentation froide qui maintient la précision dimensionnelle dans chaque flan.
Tuyaux et profils extrudés
Pour les produits extrudés, le contrôle de la contamination est la priorité. Un crépine en caoutchouc à alimentation chaude placé en aval du malaxeur élimine les impuretés et améliore la pureté du matériau avant que le composé n'entre dans la vis de l'extrudeuse.
Production en grand volume
Les usines produisant 10 000 pièces ou plus par équipe doivent associer le malaxeur à une unité de refroidissement par lots et à un système d'alimentation automatique. Cela évite au mélangeur d'attendre une manipulation manuelle et maintient un flux continu de composé refroidi et empilé, prêt pour l'étape suivante.
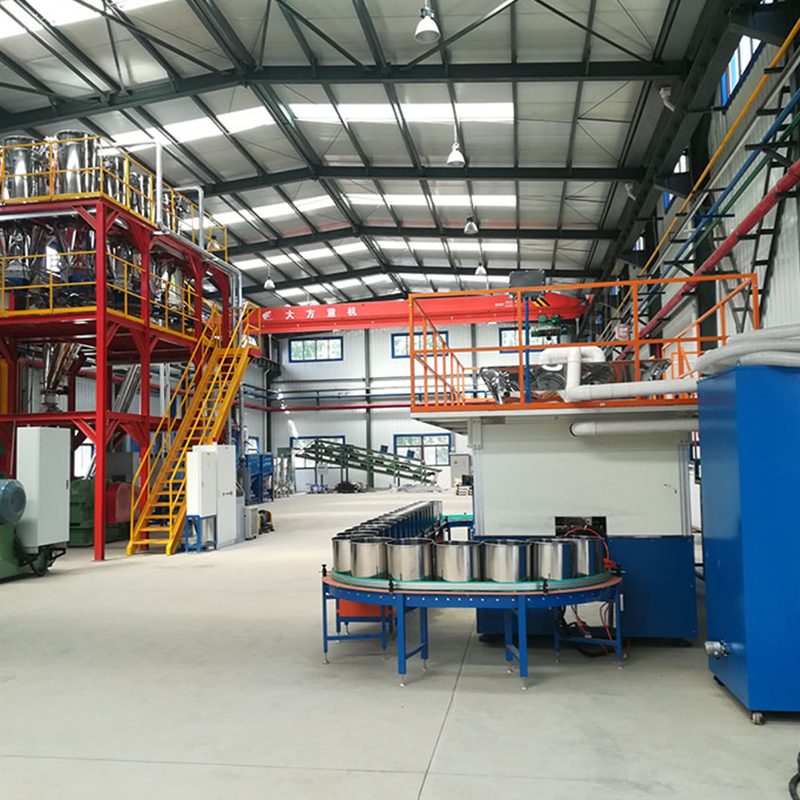 Équipements en amont pour les mélangeurs de dosage et d’alimentation Ce système automatise le stockage, le pesage et l'alimentation des matières premières directement vers le mélangeur interne. Il garantit un fonctionnement continu et contrôlé par la poussière pour une production à grand volume et réduit la manipulation manuelle. Voir le produit →
Entretien et sécurité : ce qui s'use sur une machine à mélanger le caoutchouc
L'équipement de mélange de caoutchouc fonctionne avec du noir de carbone abrasif, de l'oxyde de zinc fin et un couple élevé à chaque quart de travail. L'usure n'est pas une question de savoir si mais quand. Un programme de maintenance planifié maintient la qualité stable et prolonge la durée de vie de la machine.
- Rotors et paroi de chambre : le jeu entre la pointe du rotor et la paroi de la chambre augmente avec l'usure. Vérifiez-le avec une jauge d'épaisseur tous les six mois. Un jeu excessif produit une mauvaise dispersion et des cycles de mélange plus longs.
- La poussière s'arrête : ces joints empêchent la poudre de s'échapper le long des arbres du rotor. Remplacez-les avant qu'une fuite visible n'apparaisse, car les ingrédients qui fuient modifient le rapport du composé.
- Lubrification : utilisez la qualité d'huile spécifiée par le constructeur de la machine pour la boîte de vitesses et les roulements. Le remplacement d'un grade différent peut permettre d'économiser de l'argent sur le papier, mais coûtera plus cher en usure.
- Système de refroidissement : les dépôts de tartre réduisent le transfert de chaleur. Si la température de refoulement augmente au fil des semaines, vérifiez l'entartrage des canaux de refroidissement avant de blâmer les paramètres du processus.
- Dispositifs de sécurité : chaque broyeur ouvert doit avoir une barre d'arrêt d'urgence et un frein qui arrête les rouleaux dans le délai spécifié. Les pétrins sous pression doivent avoir un verrouillage de trémie et une soupape de sécurité hydraulique qui libère instantanément la pression.
Questions fréquemment posées sur les machines à mélanger le caoutchouc
Quelle est la différence entre un malaxeur sous pression et un broyeur ouvert ?
Le malaxeur sous pression est un mélangeur interne fermé qui effectue le travail principal d'incorporation et de dispersion des charges dans le polymère. Le mélangeur ouvert est une machine exposée à deux rouleaux utilisée pour ajouter des curatifs à une température plus basse et pour former le composé en une feuille. Ils travaillent en binôme dans une ligne de composition typique.
Comment déterminer la taille du lot d’un pétrin ?
Le poids du lot est égal au volume de la chambre multiplié par le facteur de remplissage et la densité du composé. Pour un malaxeur de 55 L avec un facteur de remplissage de 0,75 et une densité composée de 1,15 g/cm³, le poids du lot est d'environ 47 kg. Vérifiez la densité de votre composé spécifique, car les matériaux riches en charges pèsent plus par litre.
Quel est le facteur de remplissage normal pour un malaxeur de caoutchouc ?
La plupart des applications de pétrin fonctionnent entre 0,70 et 0,85. Des valeurs plus élevées améliorent le débit mais augmentent la température et le couple. L'EVA et les composés souples peuvent fonctionner entre 0,80 et 0,85 ; Les composés rigides et de haute dureté devront peut-être rester plus proches de 0,70 pour éviter de surcharger le moteur.
Comment puis-je éviter les brûlures pendant le mélange ?
Maintenez la température de décharge en dessous de la température de grillage de votre composé, utilisez un processus de mélange en deux étapes pour ajouter des agents curatifs sur un broyeur froid et vérifiez que les canaux d'eau de refroidissement sont propres et que la température de l'eau entrante reste inférieure à 30 °C.
Puis-je utiliser un seul mélangeur pour différents caoutchoucs tels que le silicone et l'EVA ?
Oui, mais vous devez modifier la vitesse du rotor, le profil de température et le temps de mélange pour chaque matériau. Le silicone peut contaminer d'autres composés, alors consacrez une machine au silicone ou effectuez des cycles de purge approfondis avec un composé de nettoyage entre les changements de matériau.
Quels équipements en amont améliorent le processus de mélange ?
Les systèmes automatiques de dosage de petits produits chimiques, les systèmes de pesage du noir de carbone et les convoyeurs d'alimentation aériens réduisent les erreurs manuelles et raccourcissent le temps de chargement. Ces dispositifs sont collectivement appelés équipements en amont du mélangeur et constituent le moyen le plus efficace de stabiliser la cohérence d'un lot à l'autre dans une ligne de mélange de caoutchouc.

